고장력 볼트 조임 시 주의사항
1. 정의
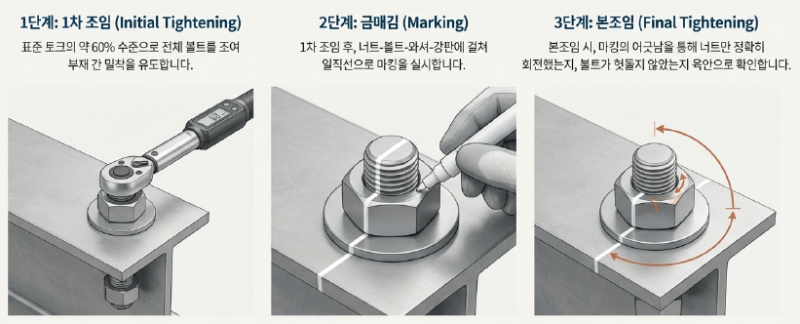
고장력 볼트 접합은 볼트의 강력한 조임력을 통해 접합부 부재 간의 마찰력으로 하중을 전달하는 방식이다. 품질 확보를 위해 정확한 조임 순서(1차 조임 → 금매김 → 본조임) 준수와 토크 관리가 필수적이다.
2. 조임 시공 순서
고장력 볼트 표준 조임 순서
- 1접합면 처리마찰면 녹·유류·이물질 제거
- 21차 조임소정 토크의 60~80% 가조임
- 3금매김(마킹)볼트·너트·와셔·플레이트 일직선 마킹
- 4본조임너트 회전각 120° 또는 토크치 본조임
- 5조임 검사토크렌치 검사 및 각도 확인
1차 조임 : 설계 축력(표준 볼트 장력)의 약 80% 수준으로 조임 (Impact Wrench 사용)
금매김 (Marking) : 볼트, 너트, 와셔 및 부재에 걸쳐 직선으로 표시 (회전 여부 및 풀림 확인용)
본조임 : 1차 조임 완료 후 설계 축력의 100%가 되도록 조임 (Torque 관리법, 너트 회전법 등 적용)
3. 조임 시 주요 주의사항
일반 공통사항
- 장비 정밀도
- 토크 렌치(Torque Wrench)와 축력계 오차 범위 ±3% 이내
- 정비 및 교정 후 사용
- 볼트 끼우기부터 본조임까지 당일 완료 원칙
- 조임 순서 : 볼트 군(群) 내 중앙에서 단부(바깥쪽) 방향 순차적 조임
- 재료 관리
- 나사산의 손상 방지
- 온도 변화가 적고 청결한 장소에 보관
- 흑피나 이물질 제거
공법별 주의사항
토크 관리법 : 설계된 토크 계수값(k)에 따라 산출된 토크치(T=k·d·N) 준수
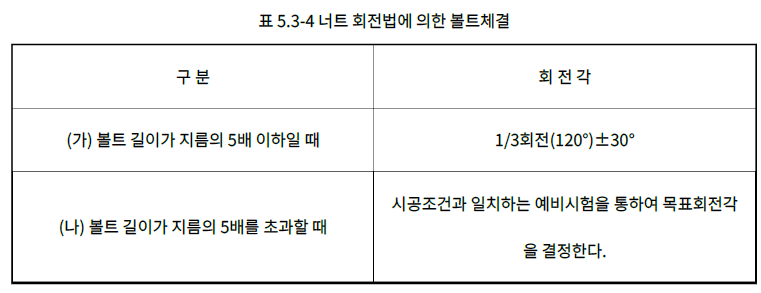
너트 회전법 : 1차 조임 후 금매김을 기점으로 너트를 120°(±30°) 회전
- T/S(Torque Control) 볼트
- 전용 렌치 사용
- 핀테일(Pin-tail) 파단될 때까지 조임
- 소켓만 회전하는 축회전 현상 주의
- 조임 완료 후 검사 및 판단 기준
4. 조임 완료 후 검사 및 판단 기준
| 구분 | 합격 기준 | 비고 |
|---|---|---|
| 토크값 | 규정 토크값의 ±10% 이내 | 토크 관리법 적용 시 |
| 너트 회전량 | 1차 조임 후 120° ± 30° | 너트 회전법 적용 시 |
| 볼트 여장 | 너트 면에서 나사산이 1~6개 돌출 | 육안 검사 |
| T/S 볼트 | 핀테일 파단 여부 및 금매김 어긋남 확인 | 육안 검사 |
5. 고장력 볼트 운영 중 유지관리 방법
볼트 체결상태 확인
- 볼트, 너트, 와셔, 부재 I-Marking(금매김) 실시
- 운영 중 주기적으로 풀림여부 육안 점검 실시
- 정상 상태 : 일직선 유지
- 풀림 발생 : 볼트 또는 너트 회전 시 일적선 불일
- 풀림여부 확인 즉시 재체결 조치
부식 및 마모 상태 확인
표면 녹 발생여부, 도금 손상 상태
탈락 및 변형 상태 확인
- 과도한 진동 및 하중으로 탈락, 축방향 변형여부 확인
- 이상 발생 시 육안 전수검사 실시
정기점검 및 정밀점검 실시
- 정기점검 : 반기 1회 이상 육안검사 실시
- 정밀점검 : 1~2년 단위 토크렌치 이용 샘플링 조임검사 실시
6. 결론
고장력 볼트 접합은 소음이 적고 접합부 강도 확보가 우수하여 고층 건축물에 널리 쓰인다. 다만, 고소 작업에 따른 능률 저하와 시공 오차가 발생하기 쉬우므로 현장 대리인의 철저한 금매김 확인과 전용 기기를 통한 정밀한 품질 관리가 요구된다.
댓글