철골 용접 결함의 종류 및 예방대책과 보수방법
Ⅰ. 개요
- 철골 구조물의 일체성 및 내구성을 결정하는 핵심 공정임
- 부실 용접은 강도 저하 및 구조물 붕괴 등 치명적 중대재해의 원인이 됨
- 용접 전·중·후 단계별 품질관리와 결함 발생 시 즉각적인 보수 조치가 필수적임
Ⅱ. 철골 용접 시공 전 사전 검토사항
- 1. 용접절차시방서(WPS) 작성
- 2. 용접 인장시험(PQR) 실시
- 3. 용접인력 자격기준 확인
- 4. 용접 재료 및 관리상태 확인
Ⅲ. 용접 결함의 종류 및 원인
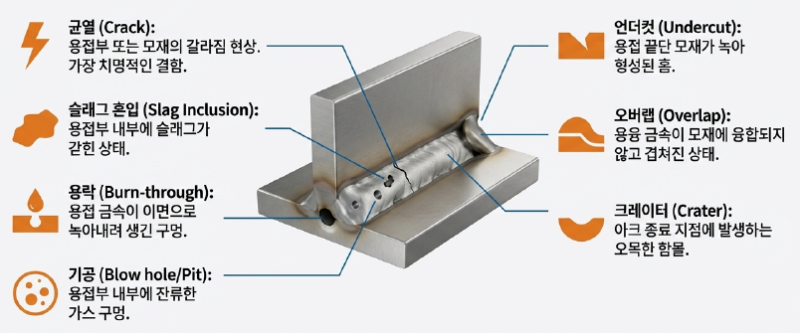
용접 결함의 종류 및 원인
| 결함 종류 | 주요 특징 및 발생 원인 |
| 균열 (Crack) | 용접부 또는 모재에 생기는 갈라짐 현상 가장 치명적임 |
| 언더컷 (Undercut) | 용접 끝단 모재가 녹아 홈처럼 움푹하게 남은 상태 |
| 오버랩 (Overlap) | 용융 금속이 모재에 융합되지 않고 겹쳐진 상태 |
| 크레이터 (Crater) | 아크를 끊을 때 비드 끝단에 생기는 오목한 함몰 |
| 기공 (Blow hole/Pit) | 용융 금속 내 가스가 배출되지 못해 남은 구멍 |
| 용락 (Burn-through) | 용접 금속이 홈 뒷면으로 녹아내려 구멍이 뚫림 |
| 슬래그 혼입 | 용접부 내부에 비금속 물질인 슬래그가 갇힌 상태 |
Ⅳ. 용접 결함 예방대책
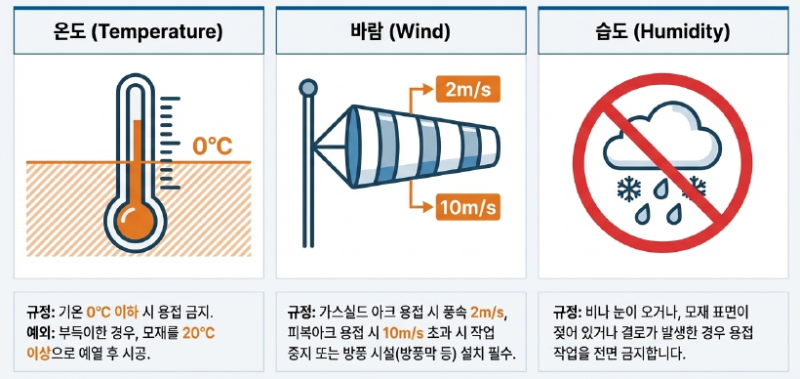
1. 시공 환경 및 기상 조건 관리
온도 제어: 기온 0℃ 이하 시 용접 금지, 부득이한 경우 모재 20℃ 이상 예열 실시
방풍 시설: 가스실드 용접은 2m/s , 피복아크 용접은 10m/s 초과 시 작업 중지 또는 방풍막 설치
습도 관리: 비·눈이 오거나 모재가 젖어 있는 경우 용접 금지
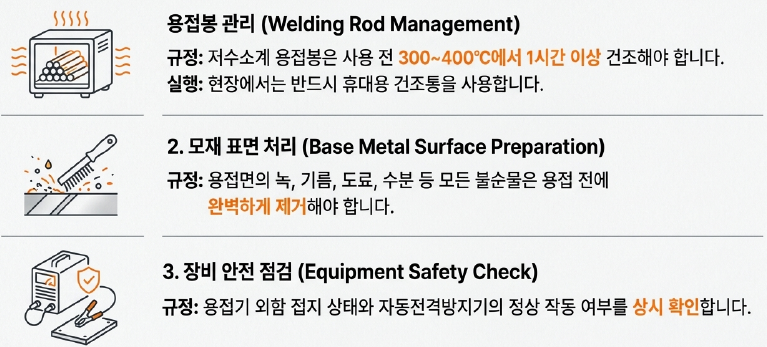
2. 재료 및 기기 관리
용접봉 건조: 저수소계는 300~400℃에서 1시간 이상 건조 후 사용, 현장에서는 휴대용 건조통 지참
- 모재 청소: 용접면의 녹, 기름, 도료, 수분 등 불순물을 완전히 제거
- 기기 점검: 용접기 외함 접지 및 자동전격방지기 부착 상태 상시 확인
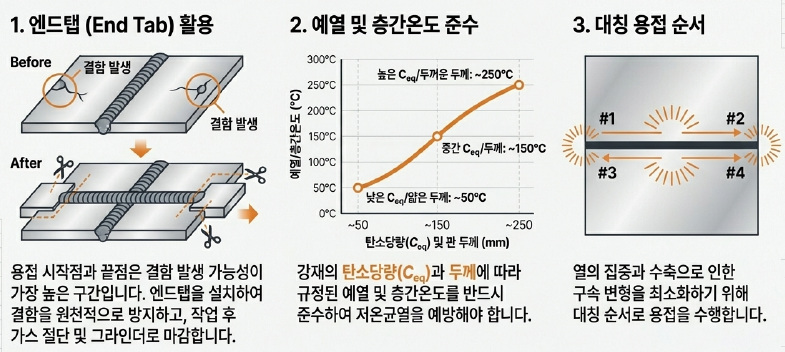
3. 시공 기술적 대책
엔드탭(End Tab) 설치: 용접 시점과 종점의 결함 방지를 위해 사용 후 가스 절단 및 그라인더 사상
예열 및 층간온도: 강재의 탄소당량(Ceq)과 두께 에 따라 적정 온도 준수하여 저온균열 방지
용접 순서: 열 집중 및 수축 구속을 최소화하도록 대칭 용접 수행
Ⅴ. 용접 결함부 보수방법
용접 결함부 보수방법
| 결함 유형 | 구체적인 보수 방법 | 유의 사항 |
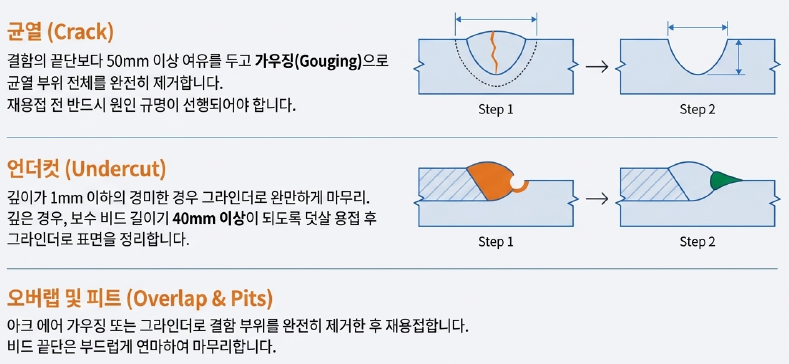
| 균열 (Crack) | 결함 부위 전체를 **가우징(Gouging)**으로 제거 후 재용접 | 원인 규명 선행 필수 |
| 언더컷 (Undercut) | 보수 비드 길이 40mm 이상 으로 덧살 용접 후 그라인더 마무리 | 모재 손상 주의 |
| 오버랩 및 피트 | 아크 에어 가우징으로 결함 부 제거 후 재용접 | 비드 끝단 연마 |
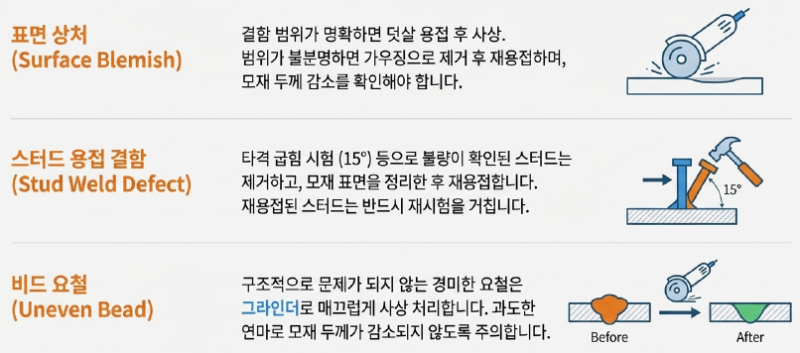
| 표면 상처 | 범위 분명 시 덧살 용접, 불분명 시 가우징 후 재용접 | 두께 감소 확인 |
| 스터드 결함 | 굽힘시험 등으로 파손된 스터드 제거 및 모재 정리 후 재용접 | 15° 굽힘 재시험 |
| 비드 요철 | 결함이 심하지 않은 경우 그라인더 로 매끄럽게 사상 처리 | 과다 연마 금지 |
Ⅵ. 용접 작업 시 안전관리 대책
1. 화재 및 폭발 예방
- 비산 거리: 불티 비산 거리는 3.5~6.5m이며 3,000℃ 이상의 고온체임
- 방호 조치: 용접 방화포(성능인증 제품), 비산방지덮개 설치 및 소화기 비치
- 화재 감시자: 인화성 물질 인근 작업 시 전문 화재 감시자 지정·배치
- 전기 안전: 용접기 외함 접지, 자동전격방지기 부착 및 정상 작동 확인
2. 감전 및 질식 사고 방지
밀폐 공간: 탱크 내부 등 통풍 불량 장소 작업 시 가스 농도 측정 및 강제 환기 시설 설치
Ⅶ. 결론 및 제언
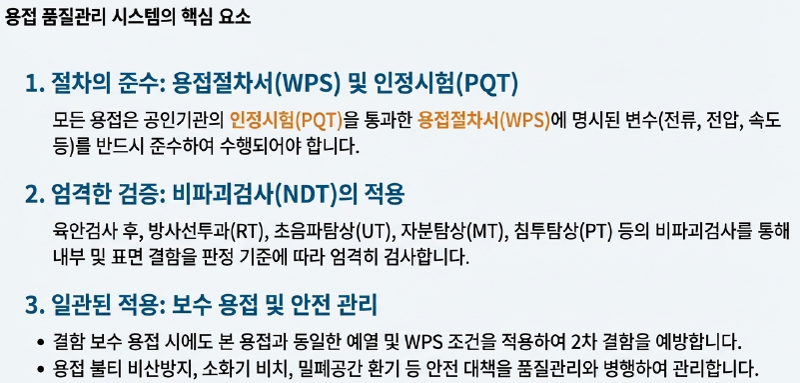
용접 전 용접절차서(WPS) 수립 및 공인기관의 인정시험(PQT) 결과 준수
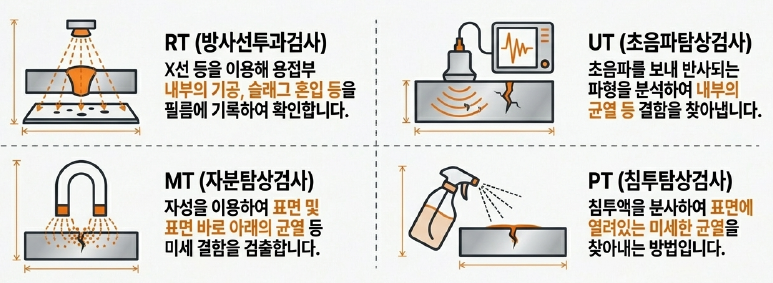
시공 후 비파괴검사(RT, UT, MT, PT)를 통해 내부 및 표면 결함을 엄격히 판정
보수 용접 시에도 본 용접과 동일한 예열 조건을 적용하여 2차 결함 예방
용접 불티 비산방지덮개 및 소화기 비치 등 화재 예방 과 밀폐공간 환기 대책 병행 관리
댓글