기계적이음, 용접이음, 가스압접이음의 품질시험
1. 정의
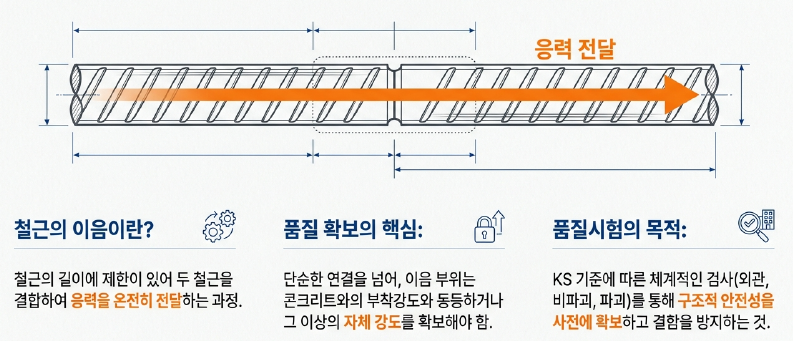
철근의 이음 은 철근의 길이에 제한이 있어 두 철근을 결합하여 응력을 전달하는 것을 말하며, 이음 부위는 콘크리트와의 부착강도뿐만 아니라 이음 자체의 강도 확보가 핵심이다.
품질시험 은 이음 공법별로 정해진 KS 기준(예: KS D 0244, KS D 0273 등)에 따라 외관 검사, 비파괴 검사, 파괴 검사(인장시험)를 실시하여 구조적 안전성을 확보하는 과정이다.
2. 기계적 이음 (Mechanical Splice) 품질시험
- 외관 검사
- 전체 개소를 대상 검사
- 검사내용
- 커플러의 헐거움
- 내·외경 및 길이
- 철근 가공 치수
- 육안 및 버니어캘리퍼스 사용
- 인장 시험 (파괴 시험)
- 시험 빈도
- 제품 규격별 매 100개마다 1개
- 설계도서 기준
- 합격 기준
- 설계기준 항복강도의 125% 이상
- 잔류 변형량 시험
- 1등급 0.3mm 이하
- 2등급 0.6mm 이하
- 모든 이음 부위
- 용접 사이즈
- 목두께
- 비드 형성 확인
3. 용접 이음 (Welded Splice) 품질시험
언더컷(Under-cut), 오버랩(Over-lap), 균열(Crack) 등의 결함 유무 검사
- 비파괴 검사 (NDT)
- 초음파 탐상검사(UT)
- 내부 결함(Blow hole, 슬래그 혼입 등)확인
- 500개소마다 1회 실시
- 지정된 로트별로 실시
- 방사선 투과검사(RT)
- 내부 결함 검출
- X선, Y선 투과 정밀검사
- 인장 시험
- 설계기준 항복강도의 125% 이상 확보
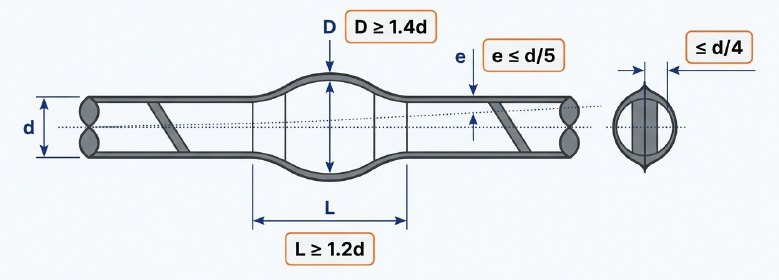
- 전 개소 대상 이음부의 형태 측정
- 압접 돌출부 직경(D): 철근 직경의 1.4배 이상
- 압접 돌출부 길이(L): 철근 직경의 1.2배 이상
- 편심량(e): 철근 직경의 1/5 이하
- 엇갈림: 철근 직경의 1/4 이하
4. 가스 압접 이음 (Gas Pressure Welding) 품질시험
- 초음파 탐상검사 (비파괴)
- 1개 검사 로트당 30개 추출 검사
- 불합격 1곳 이하 시 합격
- 1개 검사 로트당 3개의 시편 채취
- 평균값 설계기준 항복강도의 125% 이상 확인
- 기후 영향
- 가스압접 및 용접은 기온 0℃ 이하 시 시공 금지
- 강풍 시 방풍막 설치
- 작업자의 숙련도에 따라 품질 좌우되므로 숙련도가 시공 실시
- 엇갈림 배치
- 응력이 집중되는 곳을 피할 것
- 한 곳에 이음이 50% 이상 집중되지 않도록 엇갈려 배치 원칙
5. 품질관리 시 유의사항
[핵심 요약 표]
[핵심 요약 표]
| 구분 | 외관 검사 기준 | 인장 시험 기준 | 비파괴 검사 |
|---|---|---|---|
| 기계적 이음 | 커플러 체결 상태, 나사산 노출 등 | 설계항복강도 125% | - |
| 용접 이음 | 언더컷, 오버랩 無 | UT, RT, MT, PT | |
| 가스 압접 | 직경 1.4d, 길이 1.2d 이상 | 초음파 탐상 (30개/lot) |
댓글