1. 개요
가스압접은 이음할 철근의 양 단면을 가열하면서 가압하여 이음하는 방법으로 SD300~600과 용접용 철근(SD400W, SD500W)에 주로 적용한다. 단, 내진용 철근 등 특수 철근의 경우 설계 및 시방서의 재한 사항을 확인해야한다. 철근의 지름 기준으로는 일반적으로 16mm에서 51mm까지 적용 가능하며, 특히 19mm이상의 경우 겹침이음보다 경제적이다. 실제 KS시험기준에는 25mm이상을 기준으로 하고 있다.
2. 가스압접 절차
철근 가스압접 시공 순서
- 1단면 그라인딩녹·유류 제거 및 직각 단면 연마
- 2가압기 결속철근 중심축 정렬 및 클램프 고정
- 3맞댐 가열환원불꽃으로 가열(약 1200℃)
- 4축방향 가압30MPa 이상 유압 가압(부풀림 형성)
- 5압접부 냉각자연 서냉으로 변형 방지
- 6외관·치수 검사돌출부 지름 1.4배, 길이 1.2배 확인
- ① 철근 면처리
- 녹, 기름 등 부착물 제거
- 그라인딩 실시
- 가압장치에 철근 결속
- ② 맞댐
- 1mm이하 간격을 두고 맞댐
- ③ 1차 가열 및 가압
- 축방향 30Mpa 압력 가압
- 환원염(환원불꽃) 접합면 틈새 가열
- ④ 2차 가열 및 가압
- 산소-아세틸렌 중성염(중성불꽃) 전환 가열
- 온도 1200도~1300도 가열
- 가열과 동시 30Mpa 압력 가압
- 접합부 부풀어 오르며 일체화
- ⑤ 냉각 : 상온에서 서서히 냉각
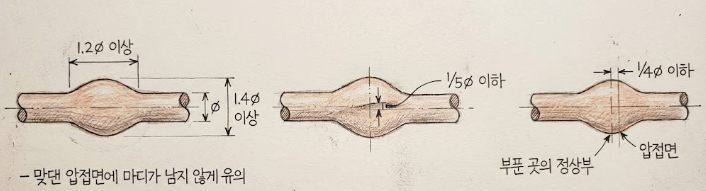
- 가로지름 : 공칭지름의 1.2배 이상
- 세로높이 : 공칭지름의 1.4배 이상
- 가로 중앙 편심률 : 공칭지름의 1/5 이하
- 세로 중앙부 : 부푼곳 정상부와 압접면 사이 1/4배 이하
- 맞댄 압접면에 마디가 남지 않게 유의
3. 압접부위 형상 기준
4. 가스압접의 특징
장점
- 가격 저렴
- 콘크리트 타설 용이
- 이음내력 우수
- 가공 로스 적음
단점
- 가열로 인한 품질관리 어려움
- 숙련공 요구
- 날씨 영향 큼
- 화재위험 등 안전사고 위험률 높음
- 철근의 가스압접 품질관리 기준
5. 철근의 가스압접 품질관리 기준
| 시험방법 | 검사기준 |
|---|---|
| 육안검사 (위치, 외관, 스케일, 버니어켈리퍼스 측정) | ▶ 전체개소 검사 압접 완료 시 즉시 실시 철근배근도와 일치할 것 압접부 형태, 치수, 중심축 편심량 등 기준 적합할 것 |
| 초음파탐사법 | ▶ 1검사 로트당 20개소 이상 실시 불합격 1곳 : 20개소 이상 검사 후 전부 합격일 것 불합격 2곳 : 로트 전체 불합격 처리 |
| 인장시험법 | ▶ 1검사 로트당 3개소 이상 시험편 불합격 1곳 : 6개 이상 시험편 검사 실시 후 전부 합격일 것 불합격 2곳 로트 전체 불합격 처리 |
※ 1검사로트 기준 : 동일 작업반이 동일에 압접한 개소 / 크기 200개소 정도
6. 가스압접 시공 시 유의사항
화구는 8구이상 사용
2) 가압장치 설치 시 편심, 휨이 생기지 않도록 견고하게 체결
가압장치의 압력은 30MP이상 유지
철근의 지름 차이는 7mm이하일 것
설계기준 항복강도는 125% 이상 확보할 것
- 가열 중 불꽃이 꺼진 경우 해당부위 컷팅 후 재압접 실시
- 강우 시, 강풍 시(4m/sec), 0℃이하에서는 작업 금지
7. 재압접 및 재가열 해야 하는 경우
압접부위 컷팅 후 재압접 해야하는 경우
- 검사 기준에 미흡한 경우
- 편심량을 초과한 경우
- 엇갈림 규격값을 초과한 경우
- 압접 형태가 불량한 경우
재가열이 필요한 경우
- 돌출부가 규정 미달인 경우
- 압접부위의 지름과 길이가 규정 미만인 경우
- 심하게 구부러진 경우
8. 맺음말
철근의 이음은 압축력이나 휨력을 받지 않는 구조적으로 문제가 없는 곳에 실시해야하며 부득이 구조적으로 영향을 미치는 부위에 이음을 해야한다면 그땐 기계식 이음방식을 적용하는 것이 적절하다.
압접이음을 실시하는 경우에는 사전에 위험성평가를 실시하고 화재위험에 따른 대책을 철저히 수립해야한다.
주변에 가연물을 제거하고 소화기를 배치해두고 화재감시자도 두어야한다.
댓글